Artykuł sponsorowany
Od arkusza do formatki — gdzie w procesie rozkroju rodzą się odchyłki wymiarowe
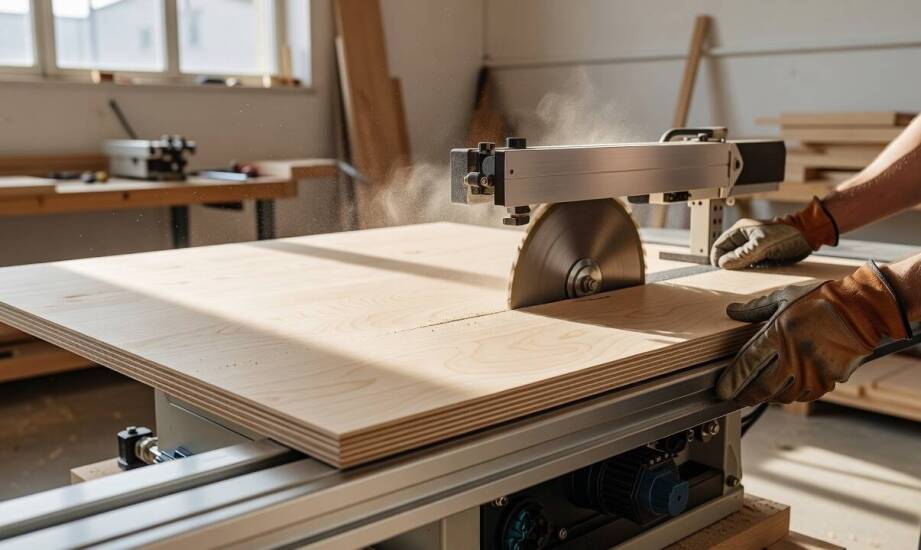
Jakość gotowego elementu mebla zależy od długiego łańcucha procesów, który rozpoczyna się na etapie projektowania, a kończy w momencie spasowania ostatniego zawiasu. Odchyłki wymiarowe potrafią kumulować się na każdym kroku roboczym. Często stają się one widoczne dopiero podczas prób montażu korpusu lub końcowej regulacji frontów. Sam proces dzielenia arkusza materiału to tylko jeden z czynników wpływających na ostateczny sukces. Projektant, operator maszyny oraz montażysta muszą współpracować na bazie spójnych założeń, aby uniknąć problemów z geometrią bryły. Nawet najlepszy sprzęt nie zniweluje błędów wynikających ze złego zaplanowania rzazów czy zignorowania specyfiki wybranego materiału drewnopochodnego.
Dokładność cięcia a rzeczywiste tolerancje montażowe
Rozbieżność między precyzją pracy maszyny a ostatecznym efektem w gotowym meblu wynika z nawarstwiania się mikroskopijnych błędów. Nowoczesne piły panelowe i centra obróbcze CNC osiągają dokładność cięcia na poziomie ±0,5 mm. Takie parametry pozwalają na wycięcie idealnie prostokątnej formatki. Sytuacja komplikuje się, gdy elementy te trafiają na stanowisko montażowe. Wymiary składowych korpusu mogą wykazywać odchyłki rzędu ±1,5 mm na długości i szerokości, a przesunięcia między bokami i wieńcami często sięgają ±1,8 mm.
Błędy te wynikają z dodania do siebie odchyłek cięcia oraz niedokładności przy nawiercaniu otworów. Jeśli gniazdo pod mimośród przesunie się o milimetr względem osi, krawędzie płyt nie zejdą się równo. Wymiary frontów i wynikające z nich luzy montażowe zależą bezpośrednio od wybranego systemu okuć. Nie można stosować jednej uniwersalnej normy pomniejszania drzwi względem światła szafki. Choć w wielu standardowych projektach zakłada się redukcję o 4 do 8 mm, dokumentacja techniczna konkretnych zawiasów narzuca własne rygory. Przykładowo, w wybranych systemach marki Blum wymagany luz frontu wynosi równe 2,5 mm. Wymusza to na operatorach pił idealne trzymanie zadanego wymiaru, ponieważ przy tak małej szczelinie każda odchyłka zaburzy linie podziału w gotowej zabudowie. Właśnie z tego powodu profesjonalne cięcie płyt meblowych w Poznaniu oraz innych ośrodkach stolarskich opiera się na rygorystycznej kalibracji maszyn.
Reakcja materiałów na cięcie i wpływ planu rozkroju
Zachowanie płyty podczas obróbki zależy od jej wewnętrznej struktury oraz użytego narzędzia. Płyta wiórowa laminowana wymaga zastosowania tarczy z uzębieniem trapezowo-płaskim oraz precyzyjnie ustawionego podcinaka. Narzędzie to nacina delikatną powłokę laminatu tuż przed głównym ostrzem, co skutecznie chroni krawędź przed wyrywaniem powłoki. Płyta ta charakteryzuje się jednak kruchym rdzeniem, dlatego jej boki zawsze wymagają szybkiego zabezpieczenia odpowiednim obrzeżem.
Zupełnie inaczej podczas obróbki zachowuje się sklejka, która składa się z wielu krzyżowo sprasowanych fornirów. Przycięcie takiego arkusza wymaga precyzyjnego dostosowania prędkości posuwu. Zbyt szybkie prowadzenie materiału lub użycie stępionego ostrza prowadzi do rozwarstwiania się krawędzi, zwłaszcza w przypadku cienkich oklein zewnętrznych. Sklejka znacznie lepiej od płyty wiórowej trzyma wkręty, ale jej twardość powoduje szybsze zużycie narzędzi skrawających.
Istotnym elementem procesu jest odpowiedni plan rozkroju, który decyduje o liczbie koniecznych przestawień arkusza. Każdy dodatkowy obrót formatki na stole roboczym zwiększa ryzyko kumulacji błędów kątowych. Oprogramowanie optymalizujące uwzględnia szerokość rzazu piły, która wynosi zazwyczaj od 3 do 4 mm, a także wymuszony kierunek ułożenia dekoru. Odpowiednie rozplanowanie ścieżek cięcia pozwala ograniczyć ilość odpadu produkcyjnego i gwarantuje stabilność wymiarową przy dużych seriach powtarzalnych elementów.
Spójność procesu jako gwarancja jakości
Uzyskanie stabilnej i estetycznej konstrukcji mebla wymaga ścisłej korelacji między projektem, właściwościami użytego materiału oraz parametrami obróbki. Hurtownia Danwex wspiera producentów mebli poprzez dostarczanie precyzyjnie przygotowanych formatek, co ułatwia utrzymanie rygorystycznych tolerancji montażowych. Ignorowanie wytycznych producentów systemów okuć czy stosowanie uniwersalnych luzów często kończy się problemami podczas regulacji frontów. Dopiero gdy parametry rozkroju idealnie odpowiadają późniejszej mechanice otwierania szafek, odchyłki wymiarowe przestają stanowić zagrożenie dla całego projektu. Połączenie wiedzy o zachowaniu sklejki i płyt laminowanych z rygorystycznym planowaniem ścieżek narzędzia pozwala wyeliminować większość poprawek na stanowisku montażowym.
Kategorie artykułów
Polecane artykuły
Dlaczego jedna oprawa po kilku godzinach uwiera, a inna pozostaje stabilna przez cały dzień

Jak szkliwo i wykończenie porcelany wpływają na trwałość małych filiżanek przy codziennym espresso
Dlaczego 600 elementów to dobry etap między prostszymi układankami a dużym wyzwaniem
